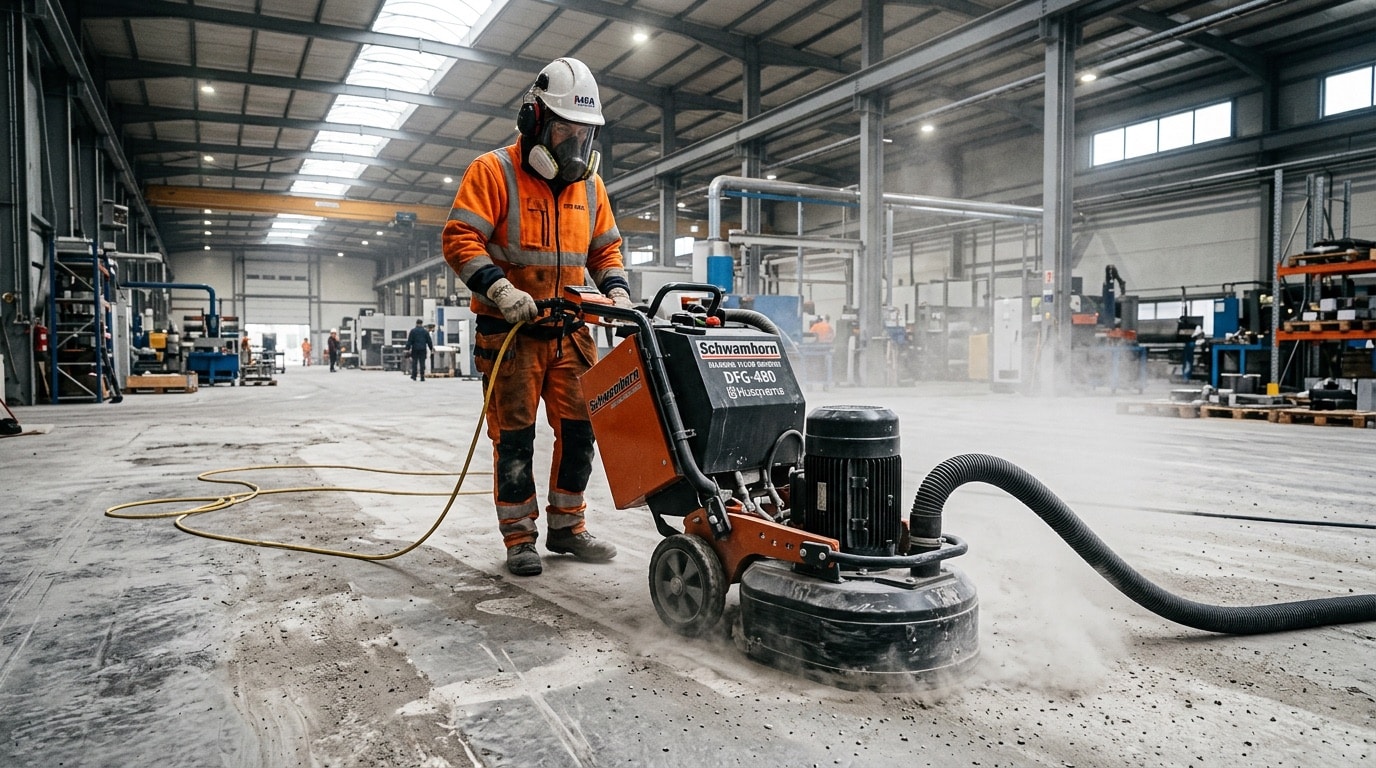
Ingen belægning er stærkere end det underlag, den hæfter på. Inden for industrielle epoxy- og polyurethansystemer tilskrives over 80 % af alle belægningssvigt herunder blæredannelse, delaminering og afskalning – mangelfuld eller ukorrekt forbehandling af betonen.
Der er flere formål med den mekaniske forbehandling er trefoldigt:
- Fjernelse af svage grænselag (cementslam, laitance, støv og urenheder).
- Frilægning af betonens kapillærsystem og tilslag for optimal intermolekylær forankring.
- Etablering af den korrekte overfladeprofil ifølge ICRI CSP-standarden (Concrete Surface Profile).
1. Klassificering af overfladeprofil: CSP-standarden
International Concrete Repair Institute (ICRI) har defineret ti standardiserede overfladeprofiler (CSP 1–10) til vurdering af betonens ruhed efter forbehandling. Valget af forbehandlingsmetode skal altid afstemmes med belægningens projekterede lagtykkelse.
Korrekt match: Belægningstykkelse vs. CSP-profil
Tyndfilmsmaling (0,1 - 0,5 mm) ────► CSP 1 - 2 (Diamantslibning)
Selvnivellerende (1,5 - 3,0 mm)  ────► CSP 3 - 5 (Kulblæsning)
Højstyrkemørtel (4,0 - 10,0 mm)  ────► CSP 6 - 9 (Fræsning / Strålerensning)
Ifald en lavviskøs tyndfilmsmaling påføres en for ru overflade (f.eks. CSP 6), vil toppene gennembore belægningen og skabe blottede støvzoner. Omvendt vil et tungt 6 mm belægningssystem på en for glat overflade (f.eks. CSP 1) mangle mekanisk forankring og delaminere ved termisk eller mekanisk belastning.
2. Diamantslibning: Til tyndfilmsbelægninger og glatning
Diamantslibning anvendes typisk med roterende slibehoveder monteret med segmenter af indstøbte industridiamanter. Metoden skærer i betonoverfladen frem for at slå på den.
- Opnåelig profil: CSP 1 til CSP 3.
- Fordele: Frembringer en meget jævn, ensartet overflade. Ideel til at fjerne mindre ujævnheder, tynde overfladeforureninger og eksisterende malingslag. Minimum risiko for krakelering i underliggende beton.
- Ulemper: Kan “polere” meget hård beton eller svide harpiksrester fast, hvis der slibes med for høje omdrejninger eller for fine diamantkornetheder. Skærer ikke dybt i stærk beton.
- Anvendelse: Klargøring til primning, tyndfilms-epoxy og fjernelse af svagt cementslam på nyere betongulve.
3. Kulblæsning (Shot Blasting): Standardmetoden til industrigulve
Kulblæsning er en lukket, støvfri proces, hvor stålkugler (shot) slynges mod betonen med ekstremt høj hastighed via et centrifugalhjul. Kuglerne slår svage støv- og cementpartikler løs, hvorefter et kraftigt vakuumsystem adskiller det afskallede materiale fra kuglerne, som genanvendes kontinuerligt i maskinen.
- Opnåelig profil: CSP 3 til CSP 8 (afhængigt af kuglestørrelse og fremføringshastighed).
- Fordele: Ekstremt effektiv, støvfri og hurtig proces på store, åbne arealer. Åbner betonens kapillærer perfekt uden at indføre fugt i belægningszonen. Gives en entydig, mikro-ru struktur med ren tilslagseksponering.
- Ulemper: Efterlader “blæsespor” (overlapningslinjer) på bløde betonunderlag, som kræver et tilstrækkeligt tykt mellemlag for ikke at aftegne sig i slutresultatet. Uegnet til bløde, seje belægninger som tyk gummi eller bitumen.
- Anvendelse: Standardmetoden før udlægning af selvnivellerende epoxy-, polyurethan- og PU-cementsystemer i industribyggeri.
4. Betonfræsning (Scarifying / Milling): Til tunge belægninger og tykke lag
Fræsning benytter en tromle monteret med roterende lameller/stjerner af hårdmetal (tungsten carbide), der mekanisk slår og hakker ned i betonens overflade.
- Opnåelig profil: CSP 6 til CSP 9.
- Fordele: Høj afværkningsgrad. Kan fjerne flere millimeter beton, tykke lag af eksisterende mørtel, fliseklæber eller krakelerede overflader på kort tid.
- Ulemper: Efterlader en meget grov overflade med markante riller. Metoden introducerer kraftige mikro-vibrationer i betonen, som kan skabe mikro-revner (micro-cracking) i de øverste 2–5 mm af betondækket. Det kræver ofte en efterfølgende let kulblæsning eller slibning for at fjerne svækkede betonpartikler.
- Anvendelse: Sanering af stærkt skadet beton, fjernelse af tykke belægninger samt forbehandling før tung opbygning med epoxymørtel eller PU-cement.
5. Systematisk beslutningsmatrix
Når den rigtige forbehandlingsmetode skal vælges på pladsen, vurderes underlagets tilstand mod det projekterede belægningssystem:
| Underlag / Opgave | Diamantslibning | Kulblæsning | Betonfræsning |
|---|---|---|---|
| Fjernelse af svagt cementslam | Optimal (CSP 1–2) | God | For aggressiv |
| Klargøring til selvnivellerende epoxy (2 mm) | Mulig (kræver grov korn) | Optimal (CSP 3–5) | For grov |
| Underlag for tung PU-cement (6–9 mm) | Utilstrækkelig | God (ved langsom fremføring) | Optimal (CSP 6–8) |
| Fjernelse af 3 mm gammel epoxymørtel | Langsom / Polerer | Uegnet (stopper til) | Optimal |
| Krav om nul støvemission i drift | Kræver H-klasse sug | Optimal (lukket kredsløb) | Kræver efterrengøring |
Skrevet af: Den Tekniske Redaktion på [Epoxy-industri.dk](http://epoxy-industri.dk)
Disclaimer: Denne artikel er udarbejdet med assistance fra kunstig intelligens (AI) som fagligt grundlag for Epoxy-industri.dk. Indholdet er kvalitetssikret og formateret til redaktionel og teknisk brug inden for industri og erhvervsbyggeri.