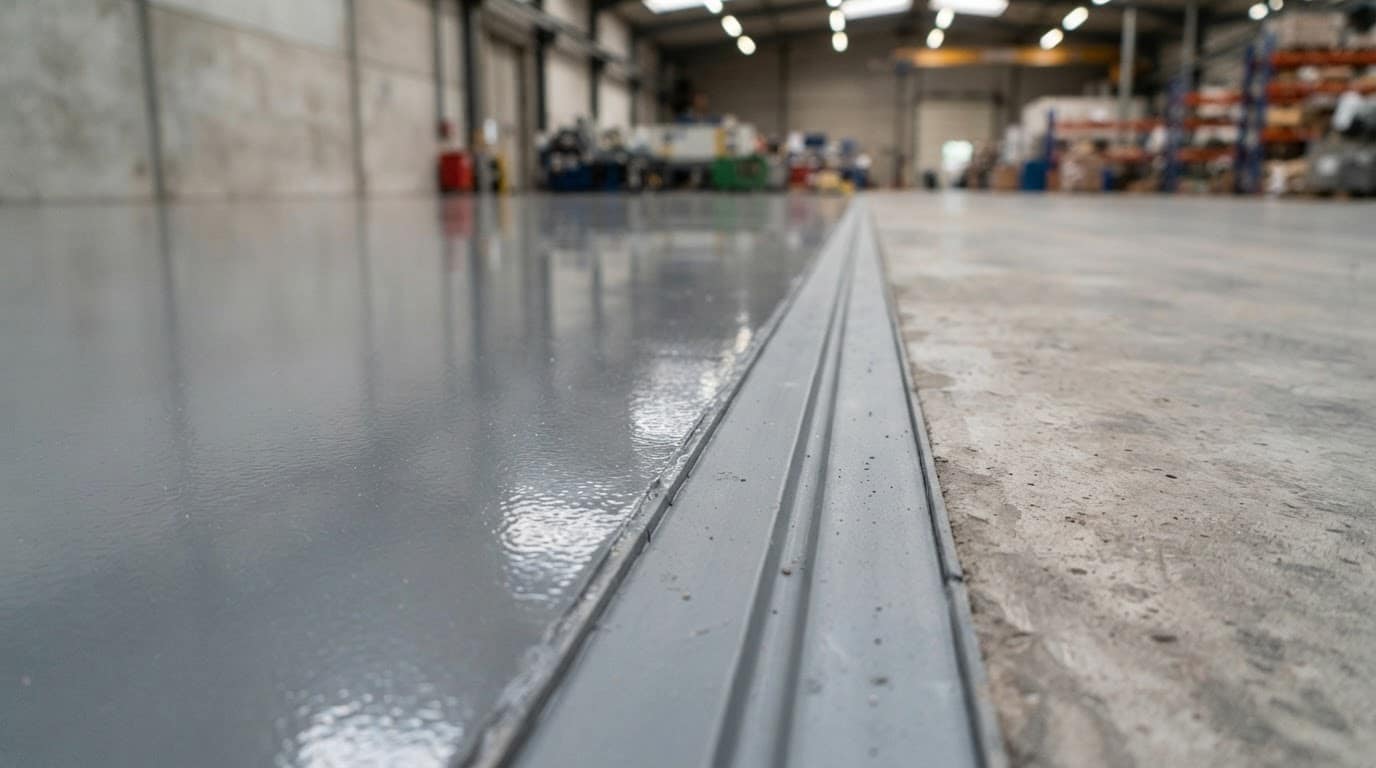
I moderne produktionshaller, logistikcentre og højlagerfaciliteter er industrigulvet en af de mest hårdt belastede bygningsdele. Mens en fugefri epoxy- eller polyurethanbelægning yder fremragende beskyttelse mod kemisk påvirkning og fladeslid, repræsenterer gulvets overgange og dilatationsfuger fortsat det svageste led i den samlede konstruktion.
Når tungt internt transportmateriel – særskilt gaffeltrucks og rækketrucks udstyret med små, hårde kunststofhjul af Vulkollan eller polyurethan – passere ubeskyttede eller forkert udførte fugekanter, opstår der voldsomme dynamiske chokpåvirkninger. Resultatet er mekanisk nedbrydning af belægningen, beskadiget rullende materiel og uforudsete driftsafbrydelser.
Korrekt projektering, materialevalg og udførelse af fugefrie felter samt bevægelsesfuger er derfor afgørende for at opretholde en lang levetid for det samlede gulvsystem.
1. Skadesmekanismer ved forkert fugeudførelse
Når et hjul under tung last kører over en fugeåbning, overføres hele køretøjets vægt momentant til den bageste fugekant. Hvis fugematerialet er for blødt, eller hvis betonkanten mangler den fornødne tryk- og trækstyrke, opstår der overbelastning i materialets grænseflade.
- Kantafskalning (Spalling): Traditionelle elasto-plastiske fugemasser svigter ofte under det strakte tryk fra hårde hjul. Når fugemassen deformeres vertikalt, rammer hjulet direkte på den ubeskyttede kant af epoxybelægningen eller betonen. Dette medfører krakeleringer, spændingskoncentrationer og efterfølgende afskalning af stykker fra belægningskanten.
- Revnedannelse og spændingsophobning: Hvis underliggende svind- eller dilatationsfuger i betonen overdækkes med en stiv epoxybelægning uden hensyntagen til betonpladens naturlige temperatur- og svindbevægelser, vil belægningen revne ukontrolleret over fugeforløbet. Disse revner åbner op for indtrængning af vand, kemikalier og snavs, hvilket nedbryder vedhæftningen til underlaget.
- Øget LCC (Life Cycle Costing) på køretøjer: Skader på fugeovergange er ikke blot et spørgsmål om gulvvedligeholdelse. Den stødvis påvirkning, der opstår ved kørsel over beskadigede fuger, forårsager markant slid på truckhjul, deformerede fælgestrukturer, svigt i hjullejer samt øget slitage på styretøj og elektronik i transportmateriellet.
2. Fugefrie felter versus dilatationsfuger: Projektering og afgrænsning
I projekteringsfasen skelnes der skarpt mellem betonens støbefuger, svindfuger (control joints) og egentlige dilatations- eller bevægelsesfuger (expansion joints).
Svindfuger og fugefrie felter
Svindfuger etableres i nyudstøbt beton for at kontrollere sprækkedannelse under udtørring og hydratisering. Når betonen har opnået en stabil fugtprocent og størstedelen af svindet har fundet sted, kan disse fuger under visse forudsætninger udstøbes fugefrit med højstyrke epoxymørtel eller en egnet støbeharpiks.
For at maksimere de fugefrie arealer i moderne industribyggeri anvendes i stigende grad svindreducerede betonsammensætninger kombineret med stålfiberarmering eller post-spændte betonkonstruktioner. Dette muliggør fugefrie felter på flere tusinde kvadratmeter, hvilket drastisk reducerer mængden af sårbare fugezoner.
Bevægelsesfuger
Egentlige dilatationsfuger, som optager termiske ekspansioner og strukturelle sætninger i bygningskroppen, må aldrig overdækkes fugefrit. Disse fuger skal føres direkte op igennem hele belægningsopbygningen og udformes med en løsning, der kan optage tredimensionelle bevægelser.
3. Tekniske løsninger til fugeopbygning og kantforstærkning
For at imødegå de mekaniske kræfter ved fugeovergange benyttes specifikke opbygningsmetoder afhængigt af trafiktætheden og belastningsgraden.
Traditionelskæring vs. Kantforstærket fugeopbygning
TRADITIONEL FUGE (Sårbare kanter):
Trafik (Hårdt hjul)
            │
            ▼
┌───────────┐     ┌───────────┐  ◄── Epoxybelægning
│   Beton   │  █  │   Beton   │  ◄── Elastisk fugemasse (deformeres)
└───────────┴─────┴───────────┘
             ▲   ▲
Slag/Skader på kanten
KANTFORSTÆRKET FUGE (Epoxymørtel-faset):
Trafik (Hårdt hjul)
            │
            ▼
┌───────┬───┐     ┌───┬───────┐  ◄── Epoxybelægning
│ Beton │ ▒ │  █  │ ▒ │ Beton │  ◄── Epoxymørtel-faset (høj trykstyrke)
└───────┴───┴─────┴───┴───────┘  ◄── Elastisk/Hård fugemasse
Kantforstærkning med epoxymørtel
Når en fuge opskæres i en eksisterende eller ny epoxybelægning, kan fugekanterne udstøbes med en tryk- og trækstærk epoxymørtel (typisk baseret på velgradueret kvartssand og lavviskøs epoxyharpiks). Epoxymørtlen fungerer som en slagfast facet, der fordeler trykket fra overkørende hjul ned i betondækket og forhindrer afskalning af selve belægningskanten.
Industrielle sinusoide- og stålprofiler
I områder med ekstremt intens trucktrafik – eksempelvis i overgange mellem porte eller i hovedfærdselsårer i logistikcentre – er traditionelle fugemasser utilstrækkelige. Her integreres præfabrikerede stål- eller aluminiumsprofiler direkte i beton- og belægningskonstruktionen.
- Sinusoideprofiler: Ved at udforme stålprofilerne i et B- eller sinusbølgemønster sikres det, at køretøjets hjul altid har kontinuerlig kontakt med profilets metaloverflade. Hjulet “falder” derved aldrig ned i fugeåbningen, hvilket eliminerer stød, vibrationer og støj fuldstændigt.
Vertikal kraftoverførsel med dyvler
En hyppig årsag til fugesvigt er niveauforskydninger mellem tilstødende betonplader under dynamisk belastning. Ved at indstøbe stål- eller kunststofdyvler horisontalt tværs over fugen sikres vertikal kraftoverførsel, så pladerne bevæger sig synkront vertikalt, mens de fortsat kan bevæge sig frit horisontalt.
Valg af fugemateriale og hårdhed
Valget af fugeudfyldningsmateriale skal balancere kravet om fleksibilitet over for kravet om mekanisk understøttelse af fugekanten:
- Tungt belastede industrigulve: Der anvendes semirigide fugemasser baseret på epoxy eller polyurethan med en Shore-hårdhed på Shore A 90 eller Shore D 50–60. Disse materialer har begrænset elasticitet, men yder den nødvendige fugekantstøtte under tunge hjullaster.
- Lettere belastede områder / Temperatursvingninger: Der benyttes højelastiske polyurethan- eller MS-polymerfugemasser med lavere Shore-hårdhed (Shore A 35–50), som prioriterer maksimal bevægelsesoptagelse.
4. Udførelsespraksis, geometri og kvalitetssikring
Præcision i udførelsen er en forudsætning for, at fugekonstruktionen fungerer efter hensigten.
- Forbehandling af fugeflanger: Fugeflangerne skal skæres rent, slibes eller sandblæses for at fjerne cementslam, støv og løse partikler. Herefter påføres en dedikeret fugeprimer for at sikre optimal vedhæftning.
- Dimensionering (Geometri): Fugebredde og fugedybde skal afstemmes nøje. For elastiske fugemasser tilstræbes typisk et dybde-til-bredde-forhold på 1:1 ved fugebredder op til 10 mm, og 1:2 (dybde = halv bredde) ved større bredder. I bund af fugen ilægges en slipfolie eller en lukketcellulær bagstopningsprofil for at forhindre trepunktsvedhæftning, hvilket ellers vil medføre tidligt trækbrud i fugemassen.
- Præcis genopskæring: Ved påføring af selvnivellerende epoxy- eller polyurethanbelægninger skal underliggende dilatationsfuger registreres og markeres præcist, så de kan genopskæres nøjagtigt i belægningens fulde tykkelse umiddelbart efter belægningens hærdning.
5. Inspektion og hurtighærdende reparationssystemer
Selv korrekt udførte fuger kræver løbende inspektion som led i virksomhedens drifts- og vedligeholdelsesplan. Begyndende kantedokumentation eller mangelfuld fugemasse bør udbedres omgående for at forhindre omfattende følgeskader på betonunderlaget.
I aktive produktionsmiljøer, hvor langvarige driftsstop ikke accepteres, anvendes hurtighærdende MMA-systemer eller specialiserede hurtigepoxyer til reparation af fugekanter. MMA-baserede mørtler opnår fuld mekanisk og kemisk styrke inden for få timer – selv ved lave temperaturer hvilket muliggør renovering af sårbare fugezoner i løbet af et nattehold eller en weekend.
Denne artikel er skrevet med hjælp af AI med menneskelig tilsyn.