
I moderne logistikcentre på over 10.000m2 udgør den fugefrie kunstharpiksoverflade (epoxy eller polyurethan) en kritisk del af driftsinfrastrukturen. Hver dag eksponeres topcoaten for slibende støv, sandpartikler introduceret via portzoner, tunge hjulbelastninger fra AGV’er (Automated Guided Vehicles) samt gummiafsætninger fra gaffeltrucks.
Effektiv renholdelse af disse kæmpearealer kræver anvendelse af automatiserede, siddende feje- og vaskemaskiner. Hvis maskinens tekniske parametre – herunder børstetryk, omdrejningstal (RPM), rondel-hårdhed og vandmængde – ikke dimensioneres korrekt i forhold til belægningssystemets kemi og overfladeprofil (CSP-standard), opstår der overfladeerosion. Det fører til mikroskopiske ridser, hurtigt glanstab og ødelagt skridsikkerhed.
Dimensionering af vaskemaskinen: Kapacitet og trykkontrol
Valget af den rette feje-/vaskemaskine til et logistikcenter afhænger ikke blot af arbejdsbredde (mm) og tankkapacitet (liter), men af maskinens evne til at opretholde et konstant, kontrolleret tryk på gulvoverfladen.
Valg af dækstype: Disk-dæk vs. Valsedæk (Cylindrisk)
- Disk-dæk (Roterende fladskiver):
Arbejder parallelt med gulvfladen. Disk-dæk er ideelle til helt plane overflader uden dybe fuger, hvor der ønskes en høj poleringseffekt eller skånsom, ensartet kontakt over et stort areal. Ude af stand til atopsamle større partikler; kræver forudgående tørfejning.
- Valsedæk (Cylindriske børster):
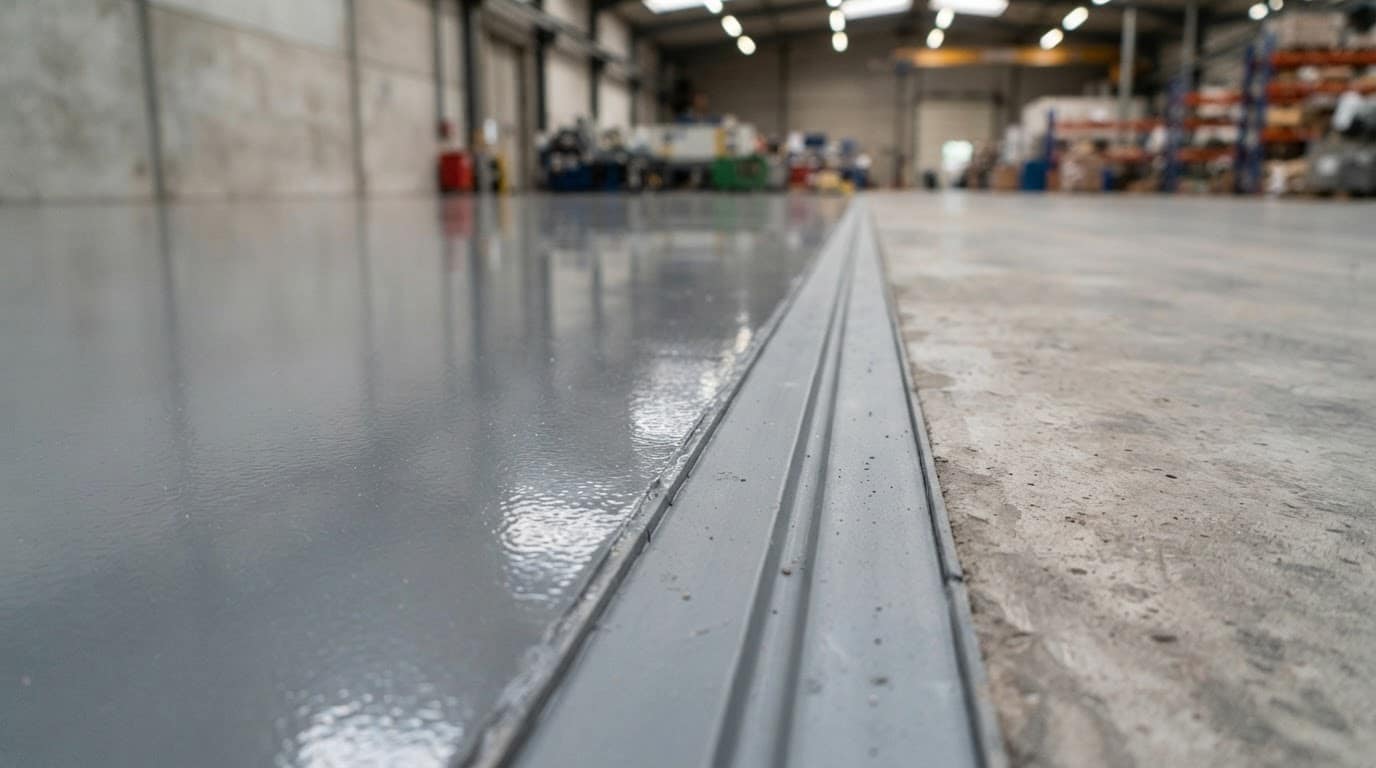
Modroterende cylindriske børster, der roterer med højere hastighed (typisk 600–1.000RPM). Valsedæk slår snavs op i en indbygget opsamlingsbakke og foretager derved let fejning og vask i én enkelt arbejdsgang. De er særligt effektive på strukturerede, skridsikre belægninger (R10–R12) samt over profilerede dilatationsfuger.
Børstetryk og overfladeerosion
Det mekaniske tryk mod topcoaten varierer markant afhængigt af maskinstørrelse:
- Lette gå-bag-maskiner: Børstetryk på 20–40kg.
- Tunge siddende logistikmaskiner: Børstetryk mod overfladen på 80–150kg.
Hvis et børstetryk på >100kg kombineres med en for hård rondel eller mangelfuld tilførsel af vaskevand, overstiger den friktionsgenererede overfladetemperatur belægningens glastransformationstemperatur (Tg). Dette medfører lokal opblødning af topcoaten, hvorved slibende sandkorn presses ned i polymermatrixen og danner permanente grå ridsezoner.
Rondeller og Farvekoder, kornstørrelse og hårdhed
Ved anvendelse af disk-dæk benyttes syntetiske fiberrondeller (fremstillet af polyester eller nylon imprægneret med slibemidler som siliciumkarbid eller aluminiumoxid). Farvekoden på rondellen er en international standard for fibersammensætning og kornstørrelse:
Teknisk opdeling af rondeltyper
| Rondelfarve | Agressivitet / Korn | Anvendelse på Epoxy / PU | Risiko for Topcoat |
|---|---|---|---|
| Hvid / Polering | Ingen slibemiddel / Blød | Tørpolering og opfriskning af glansfulde topcoats | Ingen – Helt sikker |
| Rød / Standard Vask | Meget fin / Blød-medium | Standard daglig drift. Fjerner let snavs uden at ridse | Lav – Anbefalet standard |
| Blå / Grøn / Grov | Medium kornstørrelse | Periodisk grovrengøring af stærkt tilsmudsede zoner | Moderat – Kan matthe milde topcoats |
| Sort / Stripping | Meget grov (Siliciumkarbid) | FORBUDT på tyndfilms-topcoats. KUN til afrensning | Kritisk – Sliber topcoaten væk |
| Diamant (Mikro) | Resin-bundet diamanter | Mekanisk opfriskning af matte/slidte overflader med rent vand | Lav (ved korrekte kornstørrelser) |
Advarsel fra Den Tekniske Redaktion: Sorte og brune stripping-rondeller er udviklet til at fjerne kridtende bonevoks fra vinylgulve. Påførsel af sorte rondeller på en 100m alifatisk polyurethan-topcoat vil i løbet af få uger slibe forseglingslaget væk og blotlægge den ubeskyttede basisharpiks.
Børstetyper til strukturerede og skridsikre belægninger
Når belægningen er udlagt med en defineret skridsikring (f.eks. afstrøet med kvartssand for at opnå R11 eller R12 i henhold til DIN 51130), kan flade rondeller ikke nå ned i dalene mellem sandpartiklerne. Her benyttes i stedet børster:
Rengøringsmekanik ved skridsikre belægninger (R11 / R12)
[Flad Rondel – Mangelfuld kontakt] [Nylon/Tynex Børste – Korrekt penetrering]
    ═════════════════════════                    │   │   │   │   │   │   │   │
    ▲   ▲   ▲   ▲   ▲   ▲   ▲                    ▼   ▼   ▼   ▼   ▼   ▼   ▼   ▼
   (▲) (▲) (▲) (▲) (▲) (▲) (▲)                  (▲) (▲) (▲) (▲) (▲) (▲) (▲)
───┴───┴───┴───┴───┴───┴───┴───              ───┴───┴───┴───┴───┴───┴───┴───
[Snavs ophobes i dalene ml. sandkorn] [Børstehår renser helt ned i dalene]
- Polypropylen-børster (PPL 0,6–0,9 mm): Standardbørsten til generel vask. De fleksible fibre bøjer sig ned i overfladestrukturen uden at slide hårdt på toppene af kvartssandkornet.
- Nylon-børster (PA): Har højere slidstyrke og bedre elastisk genopretning end PPL. Særdeles egnede til varme miljøer eller ved brug af stærkere rengøringskemi.
- Tynex / Abrasive børster (Siliciumkarbid-imprægneret): Børstehår indstøbt med fine slibekorn. Må kun benyttes til periodisk grundrengøring af groft afstrøede PU-cementgulve i fødevareindustrien; må aldrig benyttes på blanke glatte logistikgulve.
Driftsprocedurer til minimering af mekanisk slitage
For at sikre en optimal levetid for industriens topcoats skal rengøringspersonalet og byggeledelsen håndhæve følgende faste retningslinjer:
- Sugeskabs-justering (Squeegee): Sugelæben bag på vaskemaskinen skal indstilles med præcis den rette vinkel og et jævnt tryk over hele arbejdsbredden. Efterladt vaskevand indeholder opløst mineralsk støv; når vandet fordamper, krystalliserer partiklerne og sliber topcoaten ved næste overførsel af trucktrafik.
- Rentvands-dosering: Kørsel med utilstrækkelig vandtilførsel (tørvask) øger friktionskoefficienten mellem rondel og gulv dramatisk. Vandet fungerer både som bæremiddel for snavset og som et nødvendigt smøremiddel, der køler kontaktfladen.
- Hastighedskontrol: Vaskemaskinen bør fremføres med en konstant hastighed på 4–6km/t. Stilstand eller meget langsom kørsel med roterende børster slået til vil efterlade synlige runde slibmærker i topcoaten.
Disclaimer: Denne artikel er udarbejdet med assistance fra kunstig intelligens (AI) som fagligt og teknisk grundlag for Epoxy-industri.dk.